




















製造業ITの動脈「MES」を理解する【第2回】
事件は製造現場で起こっている──「MESの11機能」とは
MES(製造実行システム)は、具体的にどのような機能を提供するシステムなのか? 俗に「MESの11機能」と呼ばれるMESのさまざまな機能を、工場の現場における実際の作業と照らし合わせながら解説する。
前回「MES(製造実行システム)を理解する鍵は『工場とコンビニの共通点』」でも述べた通り、MESは工場の製造現場で使われる情報システムである。そこで今回は、ある仮想の製造現場での例を示しながら、MESが備える機能を1つ1つ見ていきたいと思う。
MESの11機能
MESの標準化団体であるMESAインターナショナル(以下、MESA)では、MESの機能として以下の11個を挙げている。
- 生産資源の配分と監視
- 作業のスケジューリング
- 差し立て・製造指示
- 仕様・文書管理
- データ収集
- 作業者管理
- 製品品質管理
- プロセス管理(工程品質管理)
- 設備の保守・保全管理
- 製品の追跡と製品体系の管理
- 実績分析
ちなみに前回説明した、コンビニにおけるPOSに相当するMESの機能「POP」(Point Of Production:生産時点情報管理)は、上記11機能の中の「データ収集」機能に分類される。MESAによれば、該当する情報システムがこれら11の機能のうちの一部でも持っていれば、それはMESと呼んでよいとされている。今回はこの11機能を順次紹介していくが、それぞれの機能の詳細な説明はMESの11の機能を参照されたい。
木製いすの製造工場の仮想事例
ではMESの11機能を、ダイニングチェアのような木製のいすを製造する工場の仮想事例を用いて説明していこう。仮にその工場を運営する会社を「テックチェア株式会社」と名付ける。
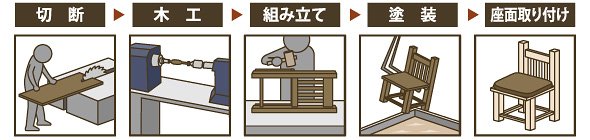
テックチェア株式会社の工場では、木製いすは以下の加工・組み立て工程によって製造されている(※1)。
※1 必ずしも現実の木製いすの製造工程を忠実に表しているものではない。
- 切断
- 木工(旋盤、穴開け)
- 組み立て
- 塗装(ニスがけ)
- 座面取り付け
最初に、材料の木材を各部品の大きさに合わせて切断する(「切断」工程)。次に旋盤加工で、切断された部品を削って形を作り、組み立て時に必要な穴を開ける(「木工」工程)。続いて部品を組み立て、木製部分のいすの形を完成される(「組み立て」工程)。こうして組み上がったいすにニスがけを行い、必要に応じて色塗装をする(「塗装」工程)。最後に布製の座面を取り付けていすが完成する(「座面取り付け」工程)。
テックチェア株式会社の工場には、木工用の旋盤・穴開け加工を行う機械(製造設備)が3種類、合計5台あり、色塗装のライン(塗装槽にいすを浸して塗装する)が2ラインあるとしよう。製造現場全体では30人の作業員が勤務している。また、ダイニングチェアやリビングチェアなど、さまざまな種類(品番)のいすが日々製造されている。
材料の木材は、十分に乾燥した状態になってから切断工程に入る。塗装後は丸一日乾燥させる必要があるため、切断工程から完成までには3、4日程度の日数がかかっている(生産リードタイム)。
製造に関連する各部門
MESが活躍するのは主として実際の製造が始まってからだが、モノ作りは製造部門だけで成り立っているわけではない。製造に関連するそれ以外の業務部門についてここで述べておきたい。
| 業務部門 | 業務内容 |
|---|---|
| 開発・設計部門 | いすのデザインを考え、図面を描く |
| 生産技術部門 | 設計図面に従って加工方法を考案し、必要な加工設備を準備する |
| 営業部門 | 家具店への売り込みを行い、工場に生産の注文や販売計画を伝える |
| 生産管理部門 | 営業部門からの生産受注を受け、受注と販売計画を基に生産計画を立案し、納期に間に合うようにする |
| 調達部門(購買部門) | 製造に必要な良質な木材や部品を安く買えるようにサプライヤーとの交渉を行い、製造日に間に合うように発注する |
テックチェア株式会社の製造部門は、生産管理部門から出された生産計画に従い、調達部門により購入された材料・部品と、生産技術部門によって準備された加工機械を使って、実際にいすの製造(加工・組み立て)を行っている。
加工作業の指示
テックチェア株式会社の生産管理部門では、日ごとに製造を開始するいすの品番、製造数量、完成納期が書かれた4週間分の生産計画を立案し、製造部門に手渡す。例えば、「10月1日には品番:nnnn123のダイニングチェアを12脚、品番:nnnn135のリビングチェアを10脚……品番:nnnn168を8脚、製造に取り掛かるように」といった内容になっている。このような生産計画は、初工程(切断工程)への投入日を定めたものなので、「投入計画」と呼ばれる。
製造部門では、この生産計画に基づいて旋盤など木工機械の空き状況や負荷を予測し、段取り換え(※2)時間のムダを少なくするように考慮しながら、指定された完成納期に間に合うように各工程の加工作業順を決める。こうした「スケジューリング」と呼ばれる作業を支援するのが、MESの「作業のスケジューリング」機能である。なお、製造現場で作成されたスケジュールは「小日程計画」と呼ばれる。
※2 段取り換えとは、別の品番を作る際に必要な、機械のもろもろの準備作業。テックチェア株式会社におけるいす製造の例でいえば、塗料を入れた槽にいすを浸して塗装するラインでは、塗装色が変わると槽内の塗料を入れ替える作業を行う必要がある。
小日程計画に基づいて加工は進められるが、その過程では各工程の設備1つ1つで次に誰がどのいすの加工を行うかの指示が行われる(差し立て)。また、旋盤・穴開け機械に対しては、加工を制御するプログラム番号を指定して呼び出す必要があり、塗装ラインでは塗料に応じて温度や塗料の配合、槽に浸す時間などを現場に伝えなければならない。これらを支援するのがMESの「差し立て・製造指示」機能である。
加工作業を支援する各種機能
前記の差し立て・製造指示に基づいて実際に加工が実施されるが、例えばいすの組み立て工程であれば完成品の姿を確認するために設計図面を参照したり、組み立ての標準手順を記載した手順書(SOP:Standard Operation Procedure)が用いられたりする。木工や塗装工程では、作業の注意事項や設備の詳細な設定方法を書いた作業指示書などが使われる。製造作業の結果は、日報に記録されることも多い。こうした各種の製造仕様や文書類を管理するのが、MESの「仕様・文書管理」機能である。
一方、製造加工作業を実施した結果、その実績を報告するのが「データ収集」の機能だ。誰が、いつ、どの装置で、どの材料や部品を使って、どのような加工をしたかを報告するPOPに加えて、加工結果の測定データを収集することもある。
加工は、完全自動で人手を煩わせずに実施する場合もあるが、通常は現場の作業者によって行われる。テックチェア株式会社の製造現場で働く30人の作業員がなるべく効率よく作業できるよう、作業の割り当てや勤怠管理を考えていかなければならない。ここではMESの「作業者管理」の機能が役立つ。
また、加工作業を安定して実施するためには、不良品を発生させないよう加工プロセスを監視・制御する仕組みが求められる。例えば、木工旋盤・穴開けの精度を保証するために、設備加工のプロセスが工程設計通りに製造仕様を満たす結果を出せるように、監視・制御する必要がある。これを行うのがMESの「プロセス管理」の機能である。
品質・トレーサビリティの確保
製造する木製いす(製品)の品質を管理するのが「製品品質管理」の機能、そして「それぞれのいすの製作ロットがどのように作られたのか」というトレーサビリティを確保するのが「製品の追跡と製品体系の管理」機能だ。
製造のトレーサビリティでは、よく「4M」という用語が用いられる。どの作業者(Man)が各工程の加工に携わったのか、3台ある同じ旋盤機械の中でどの製造設備(Machine)が加工に使われたのか、どの材料・部品(Material)が製造に使われたのか、そしてどのような加工方法(Method)が実施されたのか、という4つの“M”がトレーサビリティの収集項目となる。製品の製造履歴が、製造ロット番号を指定することによりトレーサビリティ情報として参照できれば、ある範囲の材料ロットや製造設備に問題があると分かった場合に、該当するロットのいすをすぐに特定することができる。
生産資源・製造設備の管理
テックチェア株式会社の工場でいえば、木工機械などの製造設備、木材止め具やドリルなどの治具、木工機械で使う潤滑油などの消耗品など、各種の生産資源がある。これらの生産資源の状況を監視し、必要なときにきちんと製造で使えるようにするのが、「生産資源の配分と監視」の機能である。
また、製造設備は常に良い品質を保つことができるように、一定のルールの下に点検・保守が行われている。設備の不具合が発生すれば、修理・調整が必要となる。これらの活動をITで支援するのが、MESの「設備の保守・保全管理」機能である。
管理と改善につなげる
製造現場では「QCD」という言葉がよく用いられる。これは、「Quality(品質)」「Cost(原価)」「Delivery(納期)」のそれぞれの頭文字を取ったもので、より安く、より品質の高い製品を、求められる時期に製造するのが工場の役目というわけだ。
製造現場では、望まれるQCDレベルを維持管理し、さらに改善していくことが求められているが、そのためにはまず現状を把握することが先決だ。実績情報の見える化を促進し、分析できるようにする。それがMESの提供する「実績分析」の機能である。
MESの11機能の多くは紙と鉛筆でも実現できる?
今回紹介した、製造現場への指示や実績収集などの11機能の大半は、実は情報システムを使わずとも、紙と鉛筆で実施できることも多い。その場合は、材料や部品、仕掛品に製造指示を記載した伝票を付けたり、紙の製造日報を通じて製造の実績や設備の状況を収集することになる。事実、製造特性によってはMESを導入するより紙と鉛筆の運用の方が適している場合もあるのだ。
そこで次回は、紙と鉛筆の代わりにMESを使うと何がどう違うのか、MESが誕生したそもそもの背景について説明したいと思う。
<筆者紹介>
永井道裕
各種業界において工場の情報システム構築に携わった後、現在コンサルタントとして活動中。
Copyright © ITmedia, Inc. All Rights Reserved.


関連記事
新着ホワイトペーパー PR
-
製品資料
[ファインディ株式会社] AI利用率だけでは説明できない成果 開発組織の競争力を生む「開発資本」とは? -
製品資料
[ニュータニックス・ジャパン合同会社] AI活用を成功へ導く、シンプルで費用対効果に優れたクラウド基盤とは? -
製品資料
[ニュータニックス・ジャパン合同会社] マネージドKubernetesには限界も――メリットをフル活用する新たな選択肢とは? -
技術文書・技術解説
[ニュータニックス・ジャパン合同会社] 決断の日が迫る「vSphere 8」サポート終了問題 考慮すべきリスクと選択肢は? -
製品資料
[サイバーソリューションズ株式会社] メール誤送信対策のルールが肥大化 苦しむ情シスはどうすれば救われるのか?
こんなメディアも見られています
TechTargetジャパンに関連する情報をお探しであれば、こちらのメディアもお役に立てるかもしれません。




ベンダーコンテンツ PR
From Informa TechTarget
SpecialPR
アクセスランキング
-
1
半数がブルーカラー転向を視野に? ベテランエンジニアを追い込む“54歳の壁”
-
2
「アップグレードできないJava」をどう守る IBMとRed HatがAIで400件超修正
-
3
「Wi-Fi 7」経由でWindowsが乗っ取られる? 最高権限奪取の恐怖
-
4
Copilot導入で陥る“目的化”の落とし穴 定着の鍵は「作り込まない」こと
-
5
パッチなしで「今すぐサーバを落とせ」 Kiteworks異例警告の波紋
-
6
kintoneで実践 製造業のための「見積もり管理」改善のヒント
-
7
「企業におけるAI導入検討度とIT投資優先度」に関するアンケート
-
8
なぜ「全社配布Copilot」は使われないのか? 失敗に学ぶAI定着
-
9
「IoT通信環境の構築・運用」に関するアンケート
-
10
OpenAIやAnthropicでさえ制御不能 2026年夏「3大サイバー攻撃」の衝撃
ホワイトペーパーランキング PR
-
1
AI駆動攻撃にどう対抗する? 超速の攻撃からエンドポイントを保護する方法
-
2
家庭用Wi-Fiルーターの業務利用は危険? 避けるべき理由と具体的な対策
-
3
Microsoft 365のメールセキュリティ、3つの“死角”と追加で検討すべき対策とは
-
4
システムの保守がモダン化を阻む? 「変えない判断」から脱却する方法とは
-
5
不審メールの経路や見せ方に変化? 2026年夏の3事例から見えた動向と対処方法
-
6
最速72分でデータが流出? 最新の脅威トレンドや侵入手法から分かった防衛策
-
7
「IT史に名を残すシステム障害」8選
-
8
Linux初心者でも知らないとまずい「RHEL」「SLES」の違いとは?
-
9
東大教授と考える、AI時代の「データ主権」「信頼性」「ガバナンス」の在り方
-
10
マンガで学ぶXDR/MDRのメリット、中小企業のセキュリティ強化になぜ有効か?
TechTargetジャパン SNS
 @techtarget_itmをフォロー
インフォメーション
注目情報をチェック
TechTargetジャパンをフォロー