





















製造業ITの動脈「MES」を理解する【第3回】
MESがもたらす価値とは(その1)──工場のIT化とMES誕生の背景
MESは製造業におけるどのような課題を解決し、どのようなメリットをもたらすものなのだろうか? ポイントは、生産現場の「横のつながり」と、情報システムの「縦のつながり」だ。
工場のモノ作りにおける情報化の歴史の中で、MES(製造実行システム)の考え方が生まれたのは1990年ごろだといわれている。今回は、製造業においてMESが必要になった背景とともに、MESがもたらす価値について取り上げる。
「人」と「紙」が工場を支えていた
従来、多くの工場の現場では人と紙の世界で仕事が行われてきた。前回「事件は製造現場で起こっている──『MESの11機能』とは」では、ダイニングチェアなどの木製いすを製造する「テックチェア株式会社」という架空の会社の仮想事例を使ってMESの機能を説明したが、今回も同じ例を使って人と紙を活用した製造現場での典型的な業務の進め方を見てみよう。
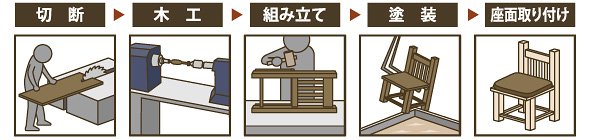
まずは、いすの部品を切断する最初の切断工程の準備である。製作するいすの図面と製作指示書を見て、いすに使う木材を集め(「ピッキング」と呼ばれる)、製作するいすの「現品票」を付けて切断工程に回す。現品票には、製作するいすのロット番号、品番、個数、工程順、各工程の作業予定日、作業内容(作業指示)、納期などが記載されている。また、図面が添付されている場合もある。
切断工程では、届けられている現品票を確認し、現場長が切断作業の効率が良くなるように作業の順番を決めて、作業者別に作業を割り振っている。その割り振りと作業順序の指定(差立)に従い、加工作業者は切断を実施するロットの現品票を確認する。工程に置かれているその品番の製造作業手順書(SOP:Standard Operation Procedure)と、生産技術部門などから出されている生産指示書やチェックリストを取り出して確認し、切断作業を行う。
その際に使う工具や機械(生産設備)の設定は、作業手順書に記載されている。工具を見つけ、作業手順書に書かれた指示に従って加工設備の設定を行う。切断の詳細が分かる図面は現品票と一緒に回ってきている場合もあれば、最初から工程の現場に置かれている場合もある。すべての部品の切断が終了したら、現品票に作業者の名前と加工日時を記入する。また、日報にロットと作業時間を記入し、部品に現品票を付けて、次の木工工程の作業待ちロットの置き場(ストア)に運ぶ。
木工工程では翌朝、現場長が切断工程を完了したロットの現品票を置き場で確認し、木工の作業効率が良くなるように作業の順番と生産設備への割り当てを決めて、作業者に作業を割り振る。木工工程では、旋盤・穴開け加工設備にNC工作機械(※)が使われており、治具交換や加工プログラムの切り替えを行うとともに、加工精度出しなどの切り替え時間(段取り)が小さくなるように加工の順番を決める。
※ 数値制御(NC:Numerical Control)により切削などの自動加工を行う工作機械。
生産現場の情報化と2つの課題
前項で述べたテックチェアの工場での典型的な人と紙による作業を例に、MES誕生の背景となる2つの生産現場の課題を考えてみたい。
工程間における水平のつながりの欠落
第一の課題は、生産現場の情報が工場内の各工程に散在しており、工程間をまたがって工場全体を見渡せるような「情報の横のつながり」が薄いことだ。広い工場の屋根を取り去り、鳥のように空高くから工場内を見下ろすことができれば、どこに何があり、何が起こっているのかを把握することができるだろう。しかし、われわれは空を飛ぶことはできず、現実の工場は広く、工程間をまたがって状況を把握することは容易なことではない。
テックチェアの工場では、切断工程から木工工程にどの品番のいすのロットが来るかは、届いてみないと分からない。前日の切断工程での作業ロットがすべて置き場にそろった時点で、初めて木工工程の加工順を考えられる状態になるのだ。この場合、もし前工程(切断工程)の状況が工程間をまたがって常に見えていれば、その時々に効率の良い加工順を考えて、あらかじめ加工準備を進めておくことで、一晩滞留することなく木工作業を行うことができるだろう。
同様の課題は品質面でも存在する。テックチェアの工場の塗装設備では、塗装の出来具合を作業途中で測定し、確認している。塗装の出来は材料や気温、塗料の具合など多くの要因が絡み、微妙な面があるため、塗装加工にはフィードバック制御とフィードフォワード制御が必要になる。この場合、塗装状況や乾燥後の出来具合を測定した結果を基に塗装の条件を調整するのがフィードバック制御、材料特性や前工程での加工・組み立ての情報を基に塗装の条件を調整するのがフィードフォワード制御に当たる。どちらの場合も、ほかの工程の情報をいかに有効に活用できるかがポイントになる。
また塗装工程以外でも、工程間をまたがった情報のフィードバックが必要になる場合がある。例えば組み立て時に組み付け具合が良くない場合、その原因は前工程の切断・木工工程にあるかもしれない。このような場合、早急に前工程にフィードバックし、原因追究と修正の対策を取る必要がある。
それぞれの工程内に情報はあるが、それらが工程間にわたって共有できていない。いわゆる「情報の孤島(Island of Information)」と呼ばれる状況である。
情報システム間における上下のつながりの欠落
第二の課題は、生産管理を担う業務・計画系や技術・エンジニアリング系の情報システムと、工場の現場作業者や生産設備、生産の制御システムの間を滑らかにつなぐ役割を担う情報システムが存在しないところにある。こうした状況は「欠けた環(Missing Link)」と呼ばれている。
工場では、需要の見込みや顧客からの受注を基に生産計画を立て、部品を手配し、市場へ出荷する一連の生産管理業務が行われている。この生産管理業務を支えるMRP/MRP II/ERPなどの生産管理システムは、比較的早い時期から発達してきた。CADシステムに代表される技術系システムも、同様に早くから発達してきた。テックチェアの工場の仮想事例でいえば、木工工程でどの位置にどのような形状の穴開けを行うかは、NC工作機械のNCプログラムで制御している。このプログラムはCADの図面情報を基に、技術部門で情報システムを活用して作成されている。
一方、各工程内では生産設備の自動化とともに、設備そのもののIT化が進んできた。テックチェアの例でいえばNC工作機械、塗装設備などである。多くの生産設備は秒~マイクロ秒単位で加工作業の制御を行っている。生産管理システムと同様、工程の現場でも大量のデータを使う高度な情報化による制御が進んでいる。
このように、上位の計画・技術系システムと下位の現場での制御システムがそれぞれ個別に発達する一方で、上位のシステムで作成された生産計画や技術指示情報は、工場の現場には紙で伝達されることがほとんどだった。つまり、上位と下位をつなぐ中間部分は情報システムではなく、人や紙が担ってきたのである。
工場の現場では、紙で受け取った生産計画を参考にしながら人が生産作業の手配を実施し、生産実績も現品票や日報などの紙に記録されてきた。各工程の加工実績や進ちょくの記録も、すべて紙に記録される。このような状況では、例えば顧客から納期に関する問い合わせがあったような場合、いちいち工場の現場に電話をかけて紙に記録された工程進ちょくを確認する必要がある。
技術・エンジニアリング面からも同様のことがいえる。テックチェアの工場では、生産予定ロットの現品票や作業指示書を人が目で確認して、それを基に加工効率が良い作業手順を人が考えて決めている。NC工作機械や塗装設備の設定も、人が紙の指示書を見て設定値を入力しているのだ。
MES誕生の背景
こうした状況が、MESを導入することでどのように変わるのか。
例えば、ロットのIDをMESに認識させれば、そのロットの属性から該当する設備の設定情報を表示したり、あるいは自動的に設備を設定できるようになる。1つの加工作業が完了すれば、その場でMESに作業実績が反映され、進ちょく情報が最新の状態に更新される。従って、生産管理の担当者はいつも最新の進ちょく情報を基に、進度・納期管理を行うことができるようになる。
MESは生産管理・エンジニアリングの世界と、工場の現場作業者・生産設備の世界の上下の情報のつながりを実現する情報システムである。MESは、工程間で情報が孤立しているという「情報の孤島」、上位の計画・技術系システムと下位の制御系システムの間を人と紙が担っているという「欠けた環」の2つの課題を解決し、横のつながりと縦のつながりを情報システムで実現し、工場のQCD情報を統合する概念として誕生した。
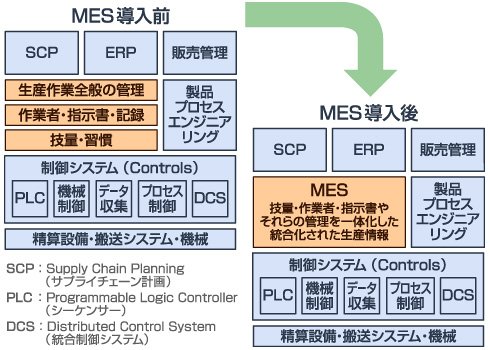
MESがない世界では、人(作業者)と紙(指示書・生産記録)が工場を取り巻く上位・下位の周辺システムおよび工場内の連携を担ってきた。その背景にある作業全般の管理を人の技量・スキルと習慣・経験の世界に頼ってきたのである。MESは、この領域での人と紙の世界をITに置き換えるシステムと位置付けることができる。
次回は、MESが製造企業にもたらすメリットについて、別の観点からさらに詳しく解説してみたい。
<筆者紹介>
永井道裕
各種業界において工場の情報システム構築に携わった後、現在コンサルタントとして活動中。
Copyright © ITmedia, Inc. All Rights Reserved.


関連記事
新着ホワイトペーパー PR
-
製品資料
[株式会社うるる] 「入札市場」攻略ガイド:効率的に落札するためのポイントを徹底解説 -
製品資料
[株式会社うるる] 入札情報に特化した「販路拡大」「効率化」のためのサポートツールとは? -
市場調査・トレンド
[株式会社うるる] 公共入札に成功する企業と失敗する企業の「5つの違い」 -
製品資料
[日本ビジネスシステムズ株式会社] 専門家が教える、Microsoft 365の「テナント統合/分離」を成功に導く秘訣 -
製品資料
[rakumo株式会社] Microsoft 365での情報埋没を防ぐ、社内ナレッジを資産化する情報ポータル活用
こんなメディアも見られています
TechTargetジャパンに関連する情報をお探しであれば、こちらのメディアもお役に立てるかもしれません。




ベンダーコンテンツ PR
From Informa TechTarget
SpecialPR
アクセスランキング
-
1
損保ジャパンはなぜ「COBOL」を捨てなかったのか? 脱メインフレームの真相
-
2
PHP脆弱性「PHP2Shell」で2260万件に影響 情シスの緊急チェックリスト
-
3
「Windows」の不要なファイルを安全に消して容量を空ける方法
-
4
Claude利用8割のGMO、AI人材の評価軸が「トークン管理」に変わった
-
5
最も脆弱性が少ない&多いプログラミング言語が判明
-
6
“アジャイルの壁”に挑むオリックス生命がIBMの開発管理ツールを選んだ理由
-
7
「Windows 10」が入ったままの“Windows 11未移行PC”に残された延命手段
-
8
「テザリング依存」に潜む落とし穴 “遅いVPN”を解消するネット構築術
-
9
LINEヤフーはなぜ「社内の管理者」すら信用しないインフラを作ったのか
-
10
ChatGPTは“検索しまくり”でGeminiは“淡泊”? データが明かすAIの裏側
ホワイトペーパーランキング PR
-
1
AI駆動攻撃にどう対抗する? 超速の攻撃からエンドポイントを保護する方法
-
2
2026年のサイバーセキュリティには何が必要か? 最新データに学ぶ傾向と対策
-
3
経験豊富な即戦力人材に直接アプローチできる、「攻めの採用」への転換術
-
4
「IT史に名を残すシステム障害」8選
-
5
最速72分でデータが流出? 最新の脅威トレンドや侵入手法から分かった防衛策
-
6
AI駆動開発のスピードと安全性を両立 「品質・セキュリティ管理」の実践ガイド
-
7
不審メールの経路や見せ方に変化? 2026年夏の3事例から見えた動向と対処方法
-
8
HDDを使わない「SSDオンリー」が無謀なのはなぜ?
-
9
「標的型攻撃メール」事例・サンプル集
-
10
Microsoft 365のメールセキュリティ、3つの“死角”と追加で検討すべき対策とは
TechTargetジャパン SNS
 @techtarget_itmをフォロー
インフォメーション
注目情報をチェック
TechTargetジャパンをフォロー