





















製造業ITの動脈「MES」を理解する【第4回】
MESがもたらす価値とは(その2)──MESとカイゼンの関係
工場内の統合情報システム的な役割を担うMESだが、MRPやERPなどの基幹システムとはどのような関係にあるのだろうか? また、トヨタ生産方式に代表される従来の現場管理の手法に取って代わるものなのだろうか?
前回「MESがもたらす価値とは(その1)──工場のIT化とMES誕生の背景」では、工場の各工程内で情報が孤立している「情報の孤島」、そして上位の計画・技術系システムと下位の制御系システムの間を人と紙が担っている「欠けた環」という2つの課題を解決するためにMES(製造実行システム)が誕生したことを説明した。
今回は、こうした課題を解決するためにMESはどのように機能するのか、前回とは少し視点を変えて詳しく見ていきたい。
MESの3層モデル
上位の計画・技術系のシステムと下位の制御系のシステムの間にもう1つ中間層を置き、3層モデルとする。これが、1992年に米国の調査会社AMR Researchが初めて提唱した「MESの3層モデル」である(図1)。
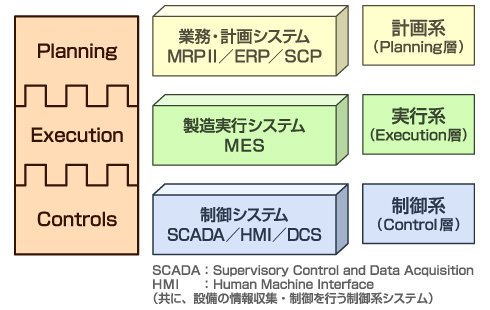
3層モデルは、上から順に「計画(Planning)層」「実行(Execution)層」「制御(Control)層」の3つの層から構成され、それぞれの機能は一部でお互いに重なり合っている。この3層の中で、中間の実行層を担うのがMESである。この3層モデルが発表された当時は、前述した「情報の孤島」と「欠けた環」という2つの課題を解決する統合情報システムが注目され始めた時期であり、実行層に相当するパッケージ製品の市場が成長しつつあった。
この3層モデルの各層は、それぞれが独自の特徴を持った層として位置付けられている(図2)。
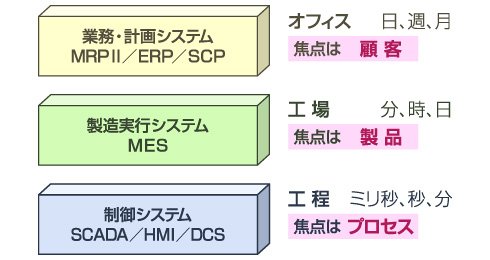
最下層に位置する制御システムの焦点は「プロセス」に置かれている。制御システム層では、生産設備の状況を一定の時間単位(秒~ミリ秒単位)で監視しながら、適切な生産が行われるようにプロセスを制御する。制御システムの管理対象(意思決定の場)は、特定の「工程」だ。
それに対して、MESが位置する製造実行システム層の焦点は「製品やロット」に置かれ、その管理対象は「工場全体」となる。製造実行システムでは、制御システムより粒度の粗い時間単位(分や時間)で製品の製造過程を追いかけながら、工場全体のバランスを考慮した判断が行われる。
最も上位の層になる計画層の「業務・計画システム」では、受注、納期、コストなど「顧客」との関係に焦点が置かれている。業務・計画システムにおける管理対象(意思決定の場)は「オフィス(管理部門や本社)」であり、取り扱う時間のスパンも「月、週、日」が中心となる。また、CADなど技術情報を担う技術系システムも、この上位の計画層に位置付けられる。
各層の役割と情報の流れ
下の図は、3層モデルの各層間における情報の受け渡しの様子をまとめたものだ(図3)。
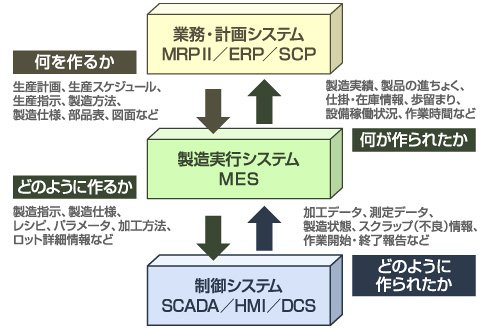
MESは、MRPやERPなどの基幹業務システムの「神経」に相当するシステムだといえる。計画層の基幹業務システムで作成された生産計画を生産現場のレベルに落とし込んでMESに伝達し(「何を作るか」)、逆に生産現場から集めた実績・進ちょく情報をMESから基幹業務システムに報告する(「実際に何が作られたか」)。
制御層は生産の「手足」となるシステムである。制御層では、その時々での工場全体の最適性を考慮した工程ごとの詳細な製造指示をMESから受け(「どのように作るか」)、生産設備の製造プロセスを適切に制御する。そして実際に加工作業が行われた後、加工データ・測定データ・不良状況などを収集し、MESに報告する(「実際にどのように作られたか」)。
制御層には、工程の現場における生産設備と作業者の両方が含まれていると考えると分かりやすい。MESから制御層に対して出される製造指示の相手先や、生産状況の報告を受ける報告元は、制御システムとMESの間がオンラインで接続されている場合は設備や制御システムとなるが、オンライン接続されていない場合には端末を通じて現場の作業者が指示を参照したり、あるいは作業実績を入力することになる。
今でも重要な「目で見る」現場管理
MESは工場の統合情報システム的な役割を担うものだが、決して工場内のすべてを情報化するのが望ましいわけではない。
例えば、工程間の置き場(ストア)の管理では、望ましい滞留量(仕掛品は最小限に、しかし前工程で問題が発生して生産が遅れても作業が止まらないだけの量を置く)が置き場自身に表示されていれば(黄色のテープなどで範囲を指定することが多い)、その場でそれを目で見て仕掛量が多いのか少ないのか即座に判断することができる。
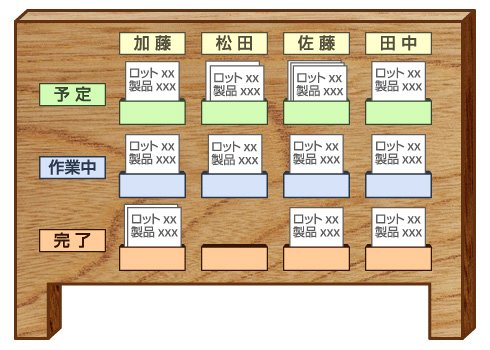
生産工程の現場で作業順と進ちょくがひと目で分かる「差立(さしたて)板」(図4)や進度表示ボード、ホワイトボードと磁石を使った進ちょく管理、工程間の連携を含む作業指示の役割を担うかんばん、設備の状態を示す信号灯(積層表示灯)など、目で見る管理は日本の製造業で発展してきた、MESに勝るノウハウ・ツールの例といえる。これらはトヨタ生産方式(TPS:Toyota Production System)の考え方の1つでもある。
工場の現場における「目で見る管理」と、製造実行システムとしての「MES」。両者それぞれの利点を見極め、うまく使い分けることで優れた工場が生まれる。日本の製造業では、トヨタ生産方式のトレーナー(指導員)を招いて「JIT(Just In Time)」や「目で見る管理」「人の育成」などの指導を受けている企業が少なくないが、トヨタ生産方式の現場管理とともにMESなどの情報システムを活用することで、QCDの成果が高い工場となる。筆者の経験だが、トヨタ生産方式の優れたトレーナーは、たとえ年配の方でもMES(もしくはそれに相当する情報システム)の役割と価値をよく理解しており、両者の使い分けを適切に指導している。
MESにより生産現場を統合するメリット
これまで見てきたように、目で見る管理が人の目で見える範囲内にしか及ばないのに対し、MESは工場全体を横ぐしに見ることができる(「情報の孤島」の解決)。またMESは、上位の計画・技術系システムと下位の制御系システムの間の連携を取ることができる(「欠けた環」の解決)。このことが工場にもたらすメリットを、最後におさらいも兼ねて一通り挙げておきたい。
- 工場内の最新、かつ正確な情報を活用して、その時々で最適な製造指示を行うことができる
- 現場で発生したイベント(問題)をスケジューリングや製造指示内容にフィードバックし、迅速な対応を可能にする
- 異常事態の発生をリアルタイムに検知し、迅速に適切なアクションを取る
- 異常の傾向を検知し、不良品の発生を未然に防止する
- 工場全体のバランスを考え、製造開始から製品出荷に至るまでの生産活動全般を最適化できるよう、スケジューリング、資源の準備・調整、資材の物流、仕掛状況、生産順序の調整を行うことができる
- プロセス・工程間をまたがるフィードフォワード、フィードバック制御を自動的に行うことができる
- さらなる効率化、品質向上のために、工場全般にわたる統合履歴データベースを提供し、工程改善・効率化を実現する
- 製品製造における各種状況(生産設備、レシピ、部品、作業者、時間、加工・測定データ)を個々に追跡できる
- 生産現場の管理者が、情報を統合的に活用して適切な意思決定を行える
- 生産の流れにおけるボトルネックを見つけることで、改善の機会を発見する
<筆者紹介>
永井道裕
各種業界において工場の情報システム構築に携わった後、現在コンサルタントとして活動中。
Copyright © ITmedia, Inc. All Rights Reserved.


関連記事
新着ホワイトペーパー PR
-
製品資料
[株式会社うるる] 「入札市場」攻略ガイド:効率的に落札するためのポイントを徹底解説 -
製品資料
[株式会社うるる] 入札情報に特化した「販路拡大」「効率化」のためのサポートツールとは? -
市場調査・トレンド
[株式会社うるる] 公共入札に成功する企業と失敗する企業の「5つの違い」 -
製品資料
[日本ビジネスシステムズ株式会社] 専門家が教える、Microsoft 365の「テナント統合/分離」を成功に導く秘訣 -
製品資料
[rakumo株式会社] Microsoft 365での情報埋没を防ぐ、社内ナレッジを資産化する情報ポータル活用
こんなメディアも見られています
TechTargetジャパンに関連する情報をお探しであれば、こちらのメディアもお役に立てるかもしれません。




ベンダーコンテンツ PR
From Informa TechTarget
SpecialPR
アクセスランキング
-
1
「Windows」の不要なファイルを安全に消して容量を空ける方法
-
2
PHP脆弱性「PHP2Shell」で2260万件に影響 情シスの緊急チェックリスト
-
3
損保ジャパンはなぜ「COBOL」を捨てなかったのか? 脱メインフレームの真相
-
4
IT製品の導入に関するアンケート「セキュリティ」編
-
5
なぜ「Gemini 4 Argon」は出遅れたのか? Googleが狙う“逆転のシナリオ”
-
6
生成AIが普及しても「技術書」を手放せないエンジニアの本音
-
7
Claude利用8割のGMO、AI人材の評価軸が「トークン管理」に変わった
-
8
半数がブルーカラー転向を視野に? ベテランエンジニアを追い込む“54歳の壁”
-
9
「テザリング依存」に潜む落とし穴 “遅いVPN”を解消するネット構築術
-
10
「Kubernetesプラットフォーム」に関するアンケート
ホワイトペーパーランキング PR
-
1
AI駆動攻撃にどう対抗する? 超速の攻撃からエンドポイントを保護する方法
-
2
2026年のサイバーセキュリティには何が必要か? 最新データに学ぶ傾向と対策
-
3
経験豊富な即戦力人材に直接アプローチできる、「攻めの採用」への転換術
-
4
「IT史に名を残すシステム障害」8選
-
5
最速72分でデータが流出? 最新の脅威トレンドや侵入手法から分かった防衛策
-
6
AI駆動開発のスピードと安全性を両立 「品質・セキュリティ管理」の実践ガイド
-
7
不審メールの経路や見せ方に変化? 2026年夏の3事例から見えた動向と対処方法
-
8
HDDを使わない「SSDオンリー」が無謀なのはなぜ?
-
9
「標的型攻撃メール」事例・サンプル集
-
10
Microsoft 365のメールセキュリティ、3つの“死角”と追加で検討すべき対策とは
TechTargetジャパン SNS
 @techtarget_itmをフォロー
インフォメーション
注目情報をチェック
TechTargetジャパンをフォロー